

Jak wybrać płytki ANSI/ISO do toczenia aluminium: praktyczny przewodnik
Sep 08, 2026
Twoja tokarka jest przystosowana do porannej obróbki złączek aluminiowych 6061-T6, a rysunek wymaga wykończenia powierzchni Ra o grubości 0,8 µm. Wkładka, która wciąż znajduje się w uchwycie, działała dobrze podczas zeszłotygodniowej pracy ze stalą, a dzisiaj Cię zawiedzie. Aluminium jest miękkie, lepkie i podatne na przyspawanie się do krawędzi skrawającej, dlatego geometria zaprojektowana dla stali powoduje powstawanie podartych powierzchni, narostów na krawędzi i marnowania materiału. Odpowiedzią jest wybór płytki przeznaczonej do toczenia metali nieżelaznych, a system oznaczeń ANSI/ISO zapewnia dokładne słownictwo, które pozwala to zrobić z pewnością.
Jak czytać oznaczenia płytek ANSI/ISO
System oznaczeń ISO 1832, przyjęty w Ameryce Północnej jako ANSI B212.4, opisuje kształt płytki, kąt przyłożenia, tolerancję i wymiary w zwartym ciągu liter i cyfr. Pierwszy znak określa kształt, drugi kąt przyłożenia, trzeci klasę tolerancji, czwarty łamacz wióra i styl otworu, a od piątego do siódmego znak określa okrąg wpisany, grubość i promień naroża.
| Pozycja | Co definiuje | Wartość przyjazna aluminium |
|---|---|---|
| 1 | Wstaw kształt | C (romb 80°), D (diament 55°), T (trójkąt 60°) |
| 2 | Kąt rozwarcia | C (7°) |
| 3 | Tolerancja | G (strony podłoża) |
| 4 | Otwór i łamacz wióra | T (otwór stożkowy), łamacz wiórów przeznaczony do aluminium |
| 5 | Wpisany rozmiar okręgu | Typowe rozmiary: 09 (9,52 mm), 12 (12,7 mm) |
W przypadku aluminium trzecia pozycja ma większe znaczenie, niż spodziewa się większość mechaników. Płytka z tolerancją G jest szlifowana z każdej strony, co zapewnia ostrą i spójną krawędź skrawającą. Płytki formowane z tolerancją M lub U mają mocniejszą, ale bardziej matową krawędź, przeznaczoną do stali i żeliwa. W przypadku aluminium formowana krawędź popycha materiał, wytwarza ciepło i tworzy narost na krawędzi. Szlifowane wkładki kosztują nieco więcej, ale stanowią różnicę między czystym wykończeniem o grubości 0,4 µm a podartą powierzchnią o grubości 3,2 µm.
Dlaczego toczenie aluminium wymaga innej geometrii
Niska temperatura topnienia aluminium, wysoka ciągliwość i tendencja do spawania na zimno sprawiają, że jest to jeden z najbardziej wybaczających, a jednocześnie frustrujących materiałów do toczenia. Wybaczająca część to szybkość: aluminium można skrawać z prędkością od 400 do 600 m/min przy użyciu niepowlekanego węglika, znacznie powyżej prędkości typowych dla stali, a siły skrawania pozostają niskie. Frustrującą częścią jest narastająca krawędź. Przy niskich prędkościach lub przy tępej krawędzi aluminium przyspawa się do płytki. Spoina rośnie, a kolejne przejście rozdziera powierzchnię przedmiotu obrabianego.
Dodatni kąt natarcia zmienia mechanikę cięcia. Dodatnia geometria natarcia odcina miękkie aluminium zamiast je orać, zmniejszając siłę skrawania i ciepło. Właśnie dlatego najbardziej niezawodne płytki aluminiowe mają dodatnią geometrię: wszystkie CCGT, DCGT i TCGT opierają się na szlifowanych krawędziach z dużym dodatnim nachyleniem. Wypolerowana powierzchnia natarcia jest równie ważna. Lustrzanie gładka górna powierzchnia zmniejsza tarcie, przerywa przyczepność i utrzymuje strefę cięcia w czystości.
Wybór właściwej geometrii płytki
Cztery geometrie pokrywają prawie każdą operację toczenia aluminium. Wybór zależy od kształtu części, do której należy dotrzeć, oraz wymaganej wytrzymałości krawędzi skrawającej.
| Typ wstawki | Kąt | Typowe zastosowanie |
|---|---|---|
| CCGT | Diament 80° | Toczenie dookoła, płytkie cięcia, dobra wytrzymałość krawędzi |
| DCGT | Diament 55° | Wykańczanie, małe średnice, gwintowanie |
| TCGT | Trójkąt 60° | Toczenie ogólne, wyższe posuwy, cięższe usuwanie naddatku |
| VBGT | Diament 35° | Toczenie kopiowe, wąskie rowki, elementy trudno dostępne |
Zacznij od geometrii CCGT lub TCGT do prac ogólnych. Kształt C równoważy wytrzymałość krawędzi i dostęp do przedmiotu obrabianego, podczas gdy kształt T jest mocniejszy i akceptuje większy posuw. Do wykańczania DCGT z małym promieniem naroża około 0,2 mm wycina czystszy profil przy mniejszych wibracjach. Niezależnie od wybranego kształtu należy upewnić się, że płytka ma tolerancję G, wypolerowaną powierzchnię natarcia i łamacz wióra przeznaczony do aluminium, jeśli dostawca go oferuje.
Prędkości, posuwy i praktyka cięcia
Skrawalność aluminium pozwala na agresywne parametry, ale geometria płytki nadal wyznacza granicę. W przypadku niepowlekanego węglika i chłodziwa wytaczak 6061-T6 może pracować z prędkością skrawania od 450 do 600 m/min, posuwem od 0,15 do 0,25 mm/obr i głębokością skrawania od 1 do 3 mm w przypadku obróbki zgrubnej. Do obróbki wykańczającej zwiększ prędkość do 600 do 800 m/min, zmniejsz posuw do 0,05 do 0,10 mm/obr i użyj głębokości od 0,2 do 0,5 mm.
| Operacja | Prędkość (m/min) | Posuw (mm/obr.) | Głębokość cięcia (mm) | Oczekiwany Ra (µm) |
|---|---|---|---|---|
| Zgrubne | 450–600 | 0,15–0,25 | 1,0–3,0 | 1.6–3.2 |
| Wykończenie | 600–800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| Wykończenie PCD | 800–1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Używaj obfitego płynu chłodzącego z dodatkiem poprawiającym smarowność, jeśli maszyna go posiada; dobrze sprawdza się stężenie półsyntetyczne od 8 do 10%. Gdy chłodziwo nie jest dostępne, podmuch powietrza zapobiega ponownemu cięciu wiórów. Cięcie aluminium na sucho jest możliwe przy dużych prędkościach, ale wypolerowana powierzchnia natarcia jest niezbędna, aby zapobiec przyleganiu. Jeśli to możliwe, utrzymuj prędkość cięcia powyżej 250 m/min; poniżej narost na krawędzi powraca nawet przy dobrej geometrii.
Jak jakość płytek wpływa na gotowe produkty
Związek między dobrze dobraną płytką a wysokiej jakości wykończoną częścią sprowadza się do integralności powierzchni, stabilności wymiarowej i powtarzalności. Toczona część aluminiowa o chropowatej lub zabrudzonej powierzchni sygnalizuje, że krawędź tnąca szwankuje, a gdy krawędź ulegnie uszkodzeniu, następuje dryft wymiarowy. Jeśli ta część musi pasować do innych, sworznia zawiasu w otworze lub mechanizmu blokującego w obudowie, rezultatem będzie zacięcie, nieszczelność lub przedwczesne zużycie.
W produktach budowlanych te małe części sprawiają, że duże zespoły działają. Płynne działanie okna przesuwnego zależy od rolek i elementów zamykających obrobionych z zachowaniem wąskich tolerancji; słabe wykończenie oznacza tutaj okno, które grzechocze lub nie chce się ślizgać.
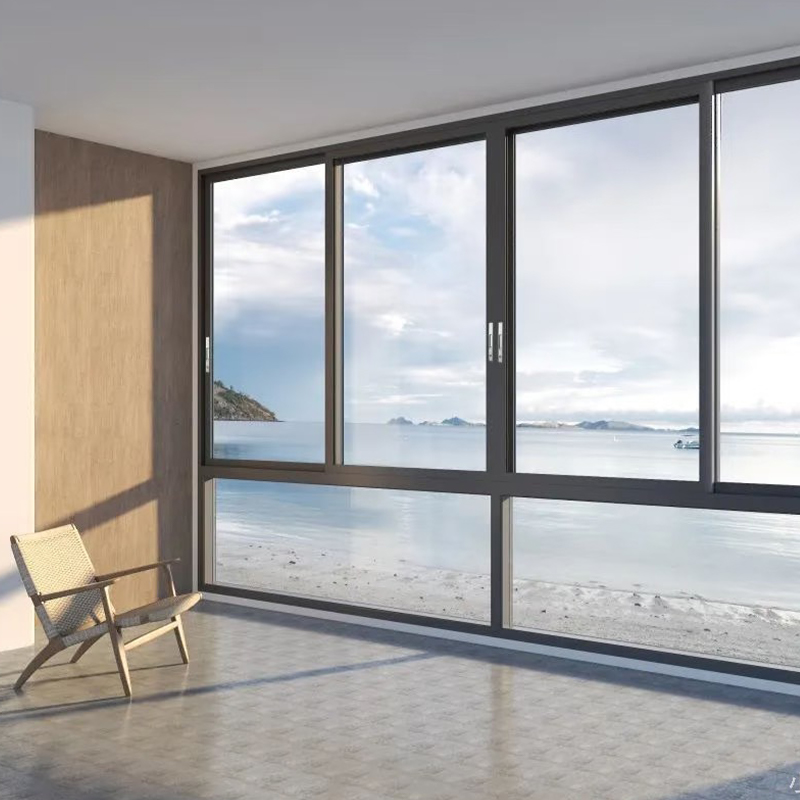
 Okno aluminiowe przesuwne lewo-prawo z rolkami dwutorowymi W tym oknie przesuwnym zastosowano precyzyjnie obrobione rolki i zamki wielopunktowe, co bezpośrednio nawiązuje do tezy artykułu dotyczącej małych części decydujących o płynnym działaniu. Dwutorowy system ze stali nierdzewnej i uszczelki EPDM zapewniają niezawodność i niskie koszty utrzymania. Zobacz produkt →
Drzwi skrzydłowe nie różnią się od siebie. Ich zawiasy obrotowe i zamki wielopunktowe składają się z elementów toczonych, a różnica między drzwiami zamykającymi się na delikatne kliknięcie a drzwiami zamykanymi na siłę zależy od wykończenia i tolerancji tych części.
 Aluminiowe drzwi skrzydłowe z wielopunktowym osprzętem ryglującym Wytrzymałe zawiasy i zamki wielopunktowe drzwi skrzydłowych podkreślają znaczenie tolerancji elementów toczonych, jak wspomniano w poprzednim akapicie. Zapewnia bezpieczne, pozbawione grzechotki zamknięcie z ciągłymi uszczelkami EPDM zapewniającymi izolację i odporność na warunki atmosferyczne. Zobacz produkt →
Zunifikowane systemy ścian osłonowych opierają się na obrobionych maszynowo łącznikach, wspornikach i elementach złącznych montowanych z zachowaniem wąskich wymiarów nominalnych. Jedna część obrócona poza tolerancją może spowodować, że panel będzie wystawał o milimetr i spowoduje wyciek powietrza lub wody przez fasadę.
 Jednolita aluminiowa ściana osłonowa do fasad wysokich Ten fabrycznie zmontowany system ścian osłonowych opiera się na precyzyjnie obrobionych łącznikach i wspornikach, co pasuje do omówienia artykułu na temat tolerancji w zespołach fasad. Jego ujednolicona konstrukcja przyspiesza instalację i zapewnia spójne uszczelnienie w dużych projektach. Zobacz produkt →
Przy tysiącach takich komponentów potrzebnych na projekt nawet 1% złomowania staje się kosztownym problemem. Dlatego też warsztaty mechaniczne, które dostarczają branży okien i drzwi aluminiowych przejdź na dedykowane wkładki aluminiowe zamiast korzystać z oprzyrządowania stalowego. Ta sama dyscyplina obowiązuje każdego, kto we własnym zakresie toczy aluminium: przeczytaj kod ANSI/ISO, załaduj szlifowaną i wypolerowaną płytkę o dodatnim nachyleniu i sprawdź wykończenie powierzchni na początku partii. Jeśli zauważysz rozmazanie, napraw narzędzie przed regulacją prędkości. Każdy, kto określa systemy okienne, znajdzie odpowiednie wskazówki w naszym Instrukcja zakupu i montażu okien przesuwnych .
Prosta lista kontrolna zakupu wkładek
Otwierając katalog narzędzi, trzymaj tę listę przed sobą:
- Potwierdź, że kształt, rozmiar wpisanego okręgu i grubość odpowiadają kieszeni uchwytu.
- Wymagają klasy tolerancji G dla szlifowanej, ostrej krawędzi skrawającej.
- Poszukaj wypolerowanej powierzchni natarcia; pominąć wkładki zorientowane na stal powlekaną.
- Wybierz dodatnią geometrię natarcia i pracuj z prędkością powyżej 250 m/min.
- Przed zakupem dużego pudełka przetestuj jedną wkładkę na rzeczywistej części.
Kod ANSI/ISO informuje dokładnie, co znajduje się w pudełku. Kilkuminutowa weryfikacja przy maszynie pozwoli Ci stwierdzić, czy dana specyfikacja pasuje do Twojego zastosowania. Do toczenia aluminium ostre, polerowane płytki o dodatnim nachyleniu nie podlegają negocjacjom; wszystko inne to zmienna, którą możesz dostosować.
- Mobilny
- Produkty
- Seria okien aluminiowych
- Seria drzwi aluminiowych
- Aluminiowa seria Sunroom
- Seria aluminiowych szyberdachów
- Seria żaluzji aluminiowych
- Seria balustrad aluminiowych
- Aluminiowa ściana osłonowa
- Panel aluminiowy
- Aluminiowe materiały pomocnicze do drzwi, okien i ścian osłonowych
- Skontaktuj się z nami
-
-
+86-137 5720 8001

-
[email protected]

-
Pokój 102, budynek 7, nr 399 Shushan Road, Hudong Street, dzielnica Wuxing, miasto Huzhou, prowincja Zhejiang, Chiny

-